


En tant qu'artefacts de référence physique dans le transfert métrologique, les plaques de surface en granit ne peuvent pas se fier uniquement aux rapports d'essais en usine des fabricants pour juger de leur précision. Lors de l'évaluation de la conformité, les laboratoires de métrologie prennent en compte plusieurs dimensions, notamment l'état des matériaux, la configuration du support, les méthodes de test, l'adaptation des normes et la traçabilité, afin de garantir des données authentiques et fiables pour l'inspection ultérieure des pièces et l'étalonnage des instruments.
Après réception de la plaque soumise, le laboratoire inspecte d'abord son aspect et son état matériel. Au lieu de simplement vérifier les rayures de surface, les inspecteurs se concentrent sur l’identification des microfissures à peine visibles, des dommages cachés sur les bords et des piqûres locales sur la surface de travail. Même si une plaque de granit semble intacte, des dommages internes cachés entraîneront une dégradation continue de la précision sous charge et à température alternée. Les laboratoires vérifient également le stress résiduel causé par un soulagement insuffisant du stress. Certains produits finis affichent des données d'usine qualifiées, mais les contraintes non publiées sur le substrat entraînent une déformation lente pendant les tests. De tels composants ne peuvent pas être considérés comme des références métrologiques utilisables à long terme.
La configuration des luminaires de support est une étape critique facilement négligée. En raison du poids propre élevé des plaques de granit, des points d'appui exclusifs sont spécifiés pour différentes tailles conformément aux principes de conception mécanique. Les laboratoires ne soutiennent jamais l'artefact au hasard avec des blocs d'espacement. Un support inapproprié provoque une déflexion de la plaque et des lectures de planéité faussement élevées. Avant d'enregistrer formellement les données d'essai, la plaque doit être entièrement égalisée thermiquement dans des conditions de laboratoire pour éliminer les erreurs de déformation thermique induites par les différences de température interne-externe. La période de stabilisation thermique est ajustée en fonction de l'épaisseur et des dimensions de la plaque. Les tests ne démarrent qu’une fois que la plaque atteint un état stable.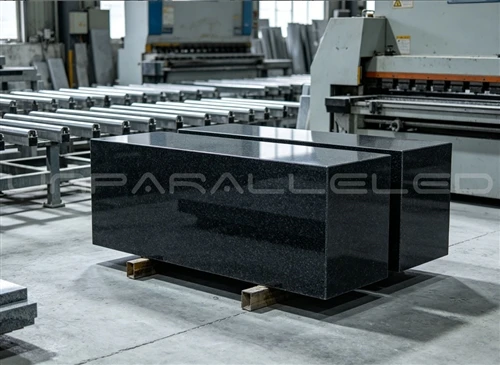
Lors des tests, les laboratoires ne collectent jamais de données uniquement à partir de quelques points de la zone centrale. Conformément aux spécifications de vérification correspondantes, les points de mesure en forme de grille couvrent toute la surface de travail, avec un échantillonnage amélioré aux bords et aux coins où les violations de tolérance ont tendance à se produire. Outre les indicateurs de planéité du noyau, la torsion et la rugosité de la surface sont également évaluées. Pour les plaques de très haute précision de grade 000, les tendances de répartition des erreurs sont analysées plus en détail pour distinguer les erreurs aléatoires des écarts systématiques provenant de défauts de matériaux, empêchant ainsi les défauts locaux d'être masqués par des lectures globales favorables.
La vérification de la correspondance standard joue un rôle clé dans les projets transfrontaliers et la coopération internationale. Les codes de vérification DIN 876, ASME et nationaux diffèrent par la logique de calcul des tolérances, la disposition des points et la classification des qualités. Les laboratoires effectuent des évaluations strictement en fonction des normes spécifiées par les clients au lieu d'adopter des règles universelles. Une seule plaque de granit peut obtenir différents degrés de précision selon différentes normes, ce qui explique la plupart des litiges d'acceptation dans les projets d'équipement du commerce extérieur.
Un certificat d'étalonnage légalement valable repose sur une chaîne complète de traçabilité métrologique. Les instruments adoptés dans les laboratoires, tels que les niveaux électroniques, les interféromètres laser et les comparateurs à cadran, doivent détenir des certificats d'étalonnage accrédités par le CNAS et traçables aux références métrologiques nationales. Les certificats enregistrent entièrement la température et l'humidité ambiantes, la configuration prise en charge, les versions standard appliquées et l'incertitude de mesure, plutôt que de simplement afficher « Réussite/Échec ». La répartition réelle des erreurs de la plaque est documentée de manière véridique pour référence du client.
Après vérification, les laboratoires fournissent également des conseils sur le fonctionnement et la maintenance, en clarifiant les limites de charge admissibles et les cycles de réétalonnage recommandés. Il est rappelé qu'une revérification est obligatoire après un choc ou une charge importante. La qualification représente uniquement l'état de la plaque dans l'environnement de test actuel au lieu d'une précision permanente.
Les jauges de référence constituent la pierre angulaire de l'ensemble du système d'inspection, et des procédures de jugement rigoureuses garantissent la traçabilité métrologique. Simulant la logique de vérification adoptée par les laboratoires de métrologie, UNPARALLELED conserve les données complètes des points de mesure et les paramètres environnementaux pour l'inspection en usine. Tous les équipements de test sont périodiquement calibrés, ce qui aide les clients à passer sans problème la vérification par un tiers. Nous fournissons des supports de référence en métrologie fiables pour l’industrie des semi-conducteurs, les instituts de recherche et les entreprises manufacturières haut de gamme.